Recommandé

Nos spécialistes produits sont là pour vous aider.
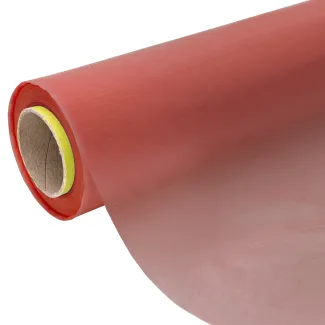
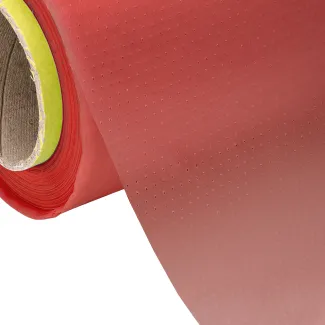
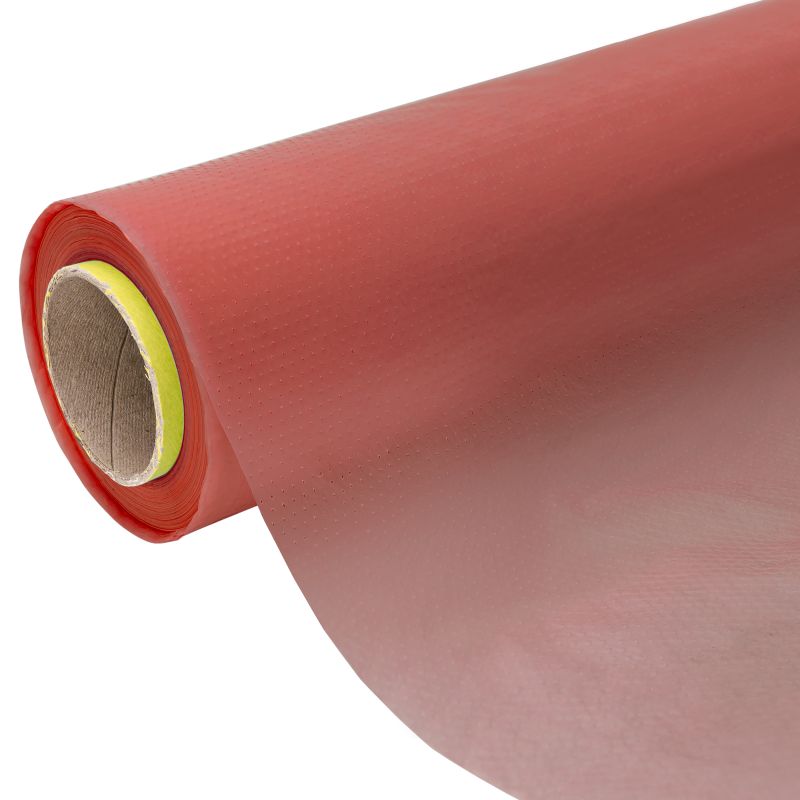
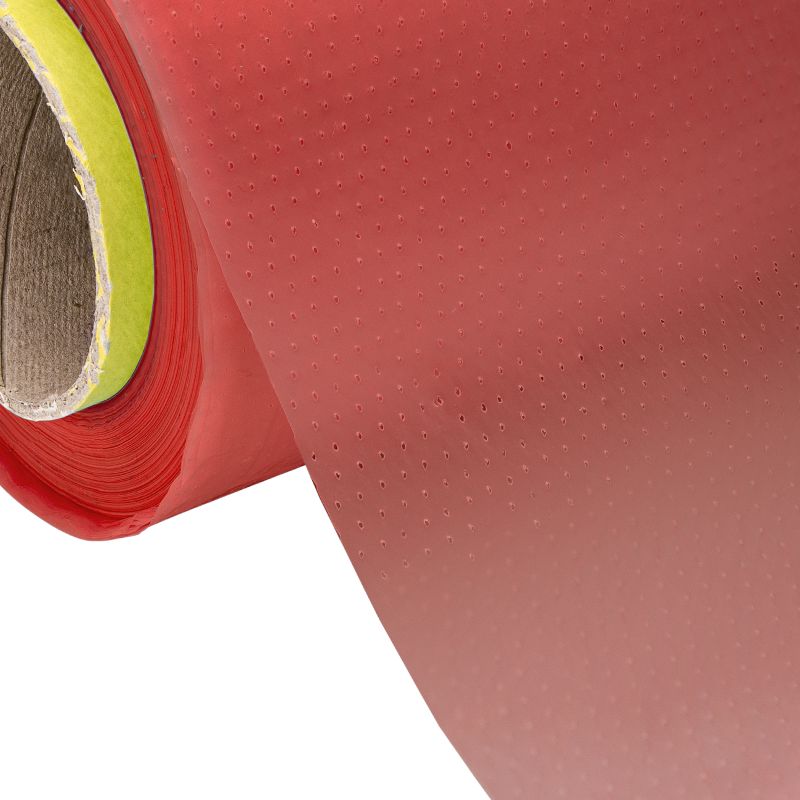
Film perforé pour l'injection sous vide de stratifiés à base d'époxy, de polyester ou de vinylester (résines d'infusion). Ce film perforé de Stevik est très résistant, extensible et doté d'une perforation « PK », ce qui rend ce produit particulièrement adapté à l'injection sous vide. Le film perforé pour infusion est auto-libérant et peut donc être utilisé directement sur le stratifié. Il est bien sûr également possible d'utiliser un tissu d'arrachage (Peelply).
Le niveau de vide recommandé est de 0,95 à 0,995 bar de dépression (5 à 50 mbar abs).
Matériau : polypropylène
Perforation : PK (pour infusion)
Couleur : rouge
Épaisseur : 30 μm
Température d'utilisation maximale recommandée : 150°C
Niveau de vide recommandé : 0,95-0,995 bar de dépression
Température maximale : 157°C
Allongement à la rupture : 500 %
Résistance à la traction à la rupture : 42 MPa
Conditionnement :
Les principales caractéristiques techniques réunies en un coup d'œil.
La catégorie technique à laquelle appartient un produit, par exemple primaire, résine, durcisseur ou nettoyant. Elle indique la fonction de l'article et permet de comparer des produits ayant un rôle similaire.
La plage de températures recommandée indique dans quelles conditions le produit peut généralement être appliqué et durcir correctement. Trois températures sont à prendre en compte :
Un support froid peut provoquer de la condensation et nuire à l'adhérence. À température élevée, les produits bicomposants peuvent réagir plus vite et disposer d'un temps d'utilisation plus court. Tenez compte du point de rosée et des consignes du fabricant.
Les dimensions du produit, souvent indiquées dans l'ordre longueur × largeur × hauteur, ou selon un autre ordre propre au produit. Vérifiez si les dimensions concernent l'extérieur, l'intérieur ou l'espace utilisable, notamment pour les emballages et les moules.
L'épaisseur réelle du matériau fourni, comme une plaque, un disque, un film ou une mousse. Elle ne doit pas être confondue avec l'épaisseur d'une couche de produit liquide après application.
La disposition des trous d'aspiration dans un disque abrasif ou un plateau de ponçage. Un motif de perforation adapté facilite l'évacuation des poussières. Vérifiez que les trous correspondent à ceux du plateau et du système d'aspiration.
Le matériau de base constituant un produit ou une pièce, par exemple le PEHD, l'aluminium, la fibre de verre ou la mousse. Ce choix influe notamment sur le poids, la rigidité, la résistance chimique et les méthodes de transformation.
L'allongement à la rupture indique de combien un matériau peut s'étirer pendant un essai de traction avant de rompre. Il s'exprime en pourcentage (%) de la longueur initiale. À 100 % d'allongement, la longueur est doublée juste avant la rupture. Une valeur élevée traduit une forte capacité de déformation, sans indiquer la force nécessaire.
La résistance à la traction est la contrainte maximale qu'un matériau peut supporter lors d'un essai de traction avant de rompre. Elle s'exprime généralement en MPa (mégapascals) ou N/mm² (newtons par millimètre carré) ; 1 MPa = 1 N/mm². À conditions d'essai comparables, une valeur plus élevée indique une meilleure résistance aux efforts de traction. Pour les composites, l'orientation des fibres est également déterminante.
Des compléments utiles pour votre projet.